廃棄物シュレッダー リサイクル機: 実用的な選択と導入ガイド — 原理から現場でのソリューションまで
選び方の最初の一歩を間違えてしまうと、廃棄物シュレッダー,リサイクルラインの残りの部分は初日からボトルネックになります。多くのプラントでは、最終的に処理量が不十分になったり、ブレードが頻繁に破損したりすることになります。根本的な原因は、ほとんどの場合、材料の特性と機械の仕様の不一致です。この記事では、最初から正しく選択できるように、選択ロジック、実際のパラメーター、最も一般的な落とし穴について説明します。
シュレッダーとは正確には何ですか? 造粒機との違いは何ですか?
多くの人がシュレッダーとグラニュレーターという用語を同じ意味で使用しています。それは高くつく誤解です。
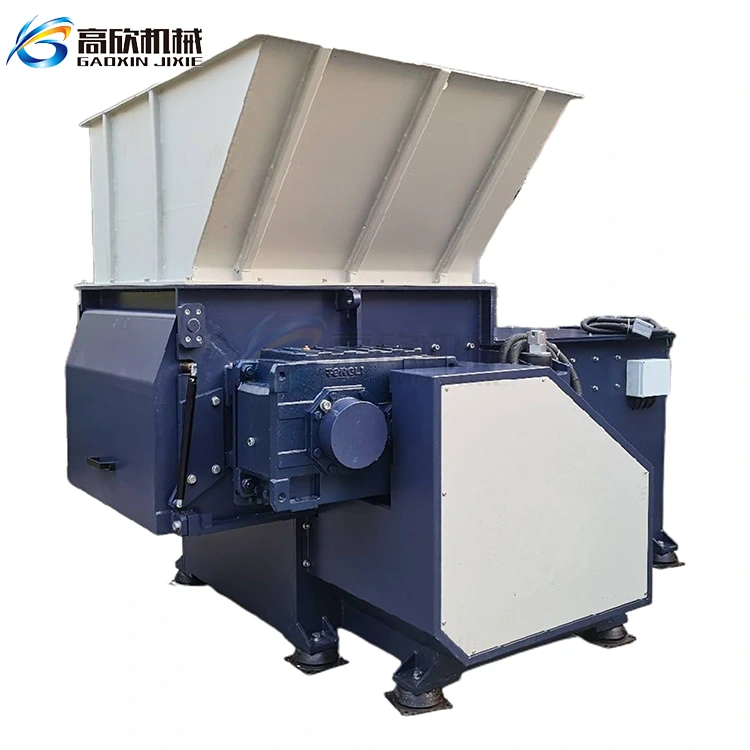
シュレッダーは低速(通常 20~80 RPM)で高トルクで動作します。これは、かさばる、特大、異種混合の原料を処理できるように設計されています。ペットボトルの俵全体、大型の HDPE ドラム缶、または車のバンパーを考えてください。きれいな入力は必要ありません。釘、石、その他の汚染物質の混入にも耐えることができます。シュレッダーの仕事は、材料を 30 ~ 150 mm の塊まで小さくする最初のサイズの縮小です。
対照的に、造粒機は鋭い切断ナイフを使用して高速で動作します。比較的均一で事前にサイズ設定された投入物が必要で、ペレット化または押出に直接使用できるはるかに細かい粒子が生成されます。造粒機は破砕段階の下流に属します。
単純な経験則: シュレッダーは「パスファインダー」です。造粒機は「仕上げツール」です。
3 つの主要なシュレッダー タイプのうちどれを選択する必要がありますか?
市場で最も一般的な 3 つの構成は、1 軸、2 軸、および 4 軸シュレッダーです。間違ったタイプを選択することは、業界で最も頻繁に発生する、そして費用のかかる間違いの 1 つです。
| マシンタイプ | 動作原理 | 適切な材料 | スループット範囲 | 価格帯 (米ドル) |
|---|---|---|---|---|
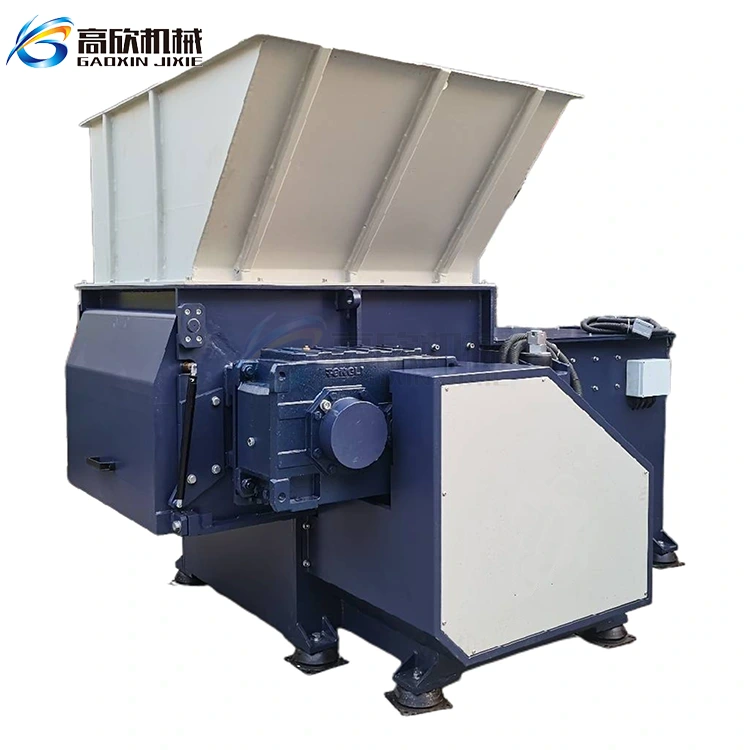
| 一軸 | 1 つの回転軸。出力サイズは下部画面によって制御されます | フィルム、織袋、ペットボトル、射出成形用スプルー | 200~2,000kg/h | 10,000~40,000ドル |
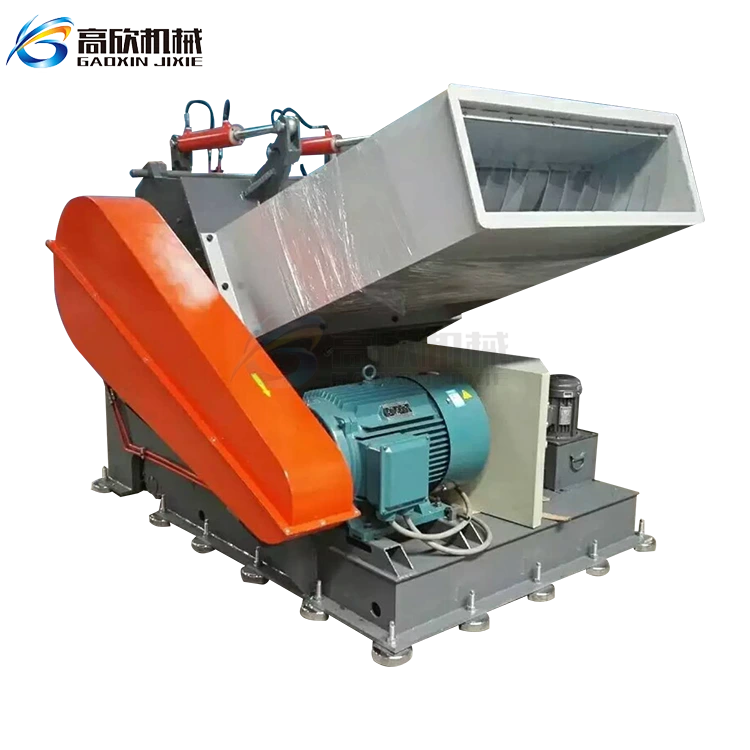
| ツインシャフト | 2 本の逆回転シャフト。剪断と引き裂きのアクション | HDPEドラム、PVCパイプ、自動車バンパー、混合硬質プラスチック | 500 ~ 5,000 kg/h | 25,000~80,000ドル |
| 4軸 | 4 つのシャフトと 2 段階のせん断。より均一な出力 | 混合都市固形廃棄物 (MSW)、RDF/SRF の準備 | 1,000 ~ 10,000 kg/h 以上 | 60,000~250,000ドル以上 |
選択ガイドライン:
軽量で比較的きれいな素材(包装フィルム、ボトルなど) → 単一シャフトで十分で、費用対効果が高く、出力サイズの制御が良好です。厚い、硬い、または混合産業廃棄物(マイナー金属を含む) → ツインシャフト - トルクが高く、耐衝撃性が優れています。
複雑な材料組成、高純度要件、または光学選別機/RDF 生産ラインへの供給 → 4 シャフト - 1 回のパスで一貫した出力の均一性を保証します。
二軸シュレッダー(中国製機器)の実際のパラメータ:
| モデル | 電力(kW) | 破砕室(mm) | 処理量(kg/h) | 正味重量 (kg) |
|---|---|---|---|---|
| RSCF612 | 45+45 | 1220×650 | 5,000~10,000 | 7,000 |
| RSC812 | 75+75 | 1220×800 | 10,000~20,000 | 10,000 |
| RSC912 | 90+90 | 1220×900 | 20,000~25,000 | 11,500 |
| RSC1016 | 110+110 | 1600×1000 | 30,000~50,000 | 13,000 |
重要: これらは上限容量です。実際のスループットは材料に大きく依存します。実際の出力の計算方法については後で説明します。
最も見落とされているステップ: フロントエンドの前処理
多くの工場所有者は、シュレッダーは「何でも食べる」ことができ、生廃棄物をそのまま投入するだけだと考えています。その結果はどうなるのでしょうか?頻繁な詰まり、ブレードの破損、計画外のダウンタイム。
未処理の生廃棄物を直接シュレッダーに投入することは、カッターを損傷し、深刻な詰まりを引き起こす最も早い方法です。
適切に設計された前処理ラインには次のものが含まれている必要があります。
-
袋切り – 袋全体がシャフトに巻き付くと機械が停止します。最初に袋を破ってガス抜きする必要があります。
-
トロンメル スクリーン (口径 80 ~ 150 mm) - 細断する必要のない細かい砂、砂、有機物を除去し、シュレッダーの負荷を 15 ~ 30% 削減します。
-
オーバーバンド磁気選別機 - 釘、ネジ、鉄くずにより数時間以内にブレードが破損する可能性があります。吊り下げられた磁石がシュレッダーの前にそれらを引き出さなければなりません。
-
手動/光学式選別ステーション - ガスボンベ、電池、大きなガラス片など、致命的な損傷を引き起こす可能性のある危険物を取り除きます。
比較的きれいな産業スクラップ (製造端材など) の場合、前処理はより簡単です。樹脂の種類 (PET、HDPE、PP) ごとに分類します。 RDF 燃料の生産が目的の場合は、混合流供給が許容されます。
本当のスループット — 銘板の番号に騙されないでください
機械の銘板に印刷されているスループットは、きれいな HDPE フレーク、連続供給、中断ゼロという理想的な条件下で測定されます。実際の運用では、汚染物質、密度変動、水分含有量があるため、実際の生産量は主張されている数値の半分またはそれ以下になることがよくあります。
実用的な 2 段階のスループット計算:
ステップ 1 — 材料硬度指数 (MHI) 係数を適用します。
-
きれいな PET / HDPE ボトル → 係数 0.80 ~ 0.90
-
混合硬質プラスチック → 係数 0.60 ~ 0.70
-
汚染された都市混合プラスチック → 係数 0.45 ~ 0.60
ステップ 2 — システム効率係数 (SEC) (通常は 0.70 ~ 0.85) を適用します。
実績出力 = 銘板容量 × MHI × SEC
例: 連続運転効率 (SEC = 0.75) で混合硬質プラスチック (MHI = 0.65) を処理する定格 2,000 kg/h の機械:
- 2,000 × 0.65 × 0.75 = 975 kg/h
これは、1 日あたり 15 トン (8 時間シフト 2 回) を計画する場合、必要な理論上の銘板容量は少なくとも ~2,000 kg/h であることを意味します。ラベルに基づいて定格 1,000 kg/h の機械を購入すると、ライン全体の供給が不足した状態になります。
黄金律: 常に少なくとも 1 段階ずつサイズアップします。 小さすぎるシュレッダーは工場全体のボトルネックになります。一歩大きくすると、限界コストは追加されますが、運用の柔軟性で十分に報われる安全マージンが得られます。
維持費は実際の出費です
マシンの購入は始まりにすぎません。総所有コスト(TCO)は、ブレードの寿命、保守性、サプライヤーの対応によって決まります。
刃の摩耗についての真実
シュレッダーは本質的には「巨大なハサミ」であり、粉砕するのではなく、せん断力によって切断します。刃先が鈍くなったら、機械は切断を停止し、材料を引き裂いたり、粉砕したりし始めます。スループットは急落し、エネルギー消費は急増し、メインモーターには過度の負担がかかります。
ブレードの寿命は素材によって大幅に異なります。混合プラスチックを処理する同じシュレッダーでは、1 年に 1 回ブレードの交換が必要になる場合がありますが、タイヤを細断する場合は毎月ブレードの交換が必要になる場合があります。
主な考慮事項:
-
ブレードの材質 - D2 工具鋼は初期費用が高くなりますが、研磨用途では標準の炭素鋼ブレードよりも 2 ~ 3 倍長持ちします。
-
汚染された原料または研磨性の原料を処理する場合、800~1,500 稼働時間ごとのブレード交換の予算。
サプライヤーに求めるもの
信頼できるサプライヤーは以下を提供する必要があります。
-
明確なブレードの材質仕様と硬度評価 (D2 グレードの鋼の場合は通常 58 ~ 62 HRC)
-
文書化された納期ですぐに入手可能な交換部品
-
設置ガイダンスとオンサイト試運転サポート
-
電気回路図やメンテナンスマニュアルなどの技術文書
総コスト計算式を見落とさないでください。 初期費用が 20% 安くても、ブレードの寿命が 50% 短く、予備品のリードタイムが 6 週間かかる機械は、運用開始から最初の 2 年間ではるかに高価になります。
実用的な購入前チェックリスト
決定を下す前に、次の 6 つの質問に答えてください。これらの質問で選択リスクの 80% がカバーされます。
-
1 日または 1 週間に何トンを処理する必要がありますか? — 容量階層を決定します。
-
材料構成は何ですか? フィルムは何パーセントですか?硬い塊?水分量は?金属汚染はありませんか? — マシンのタイプを決定します。
-
必要な出力粒子サイズはどれくらいですか? 下流での使用 – ペレット化、光学的選別、または RDF 燃料の生産? — 画面サイズを決定します。
-
床面積はどれくらいありますか? シュレッダーとインフィード/アウトフィードコンベアを合わせると、機械単体の設置面積よりも大幅に多くのスペースが必要になります。
-
アフターサポートや部品の供給は大丈夫ですか? サプライヤーは地元に部品倉庫を持っていますか?予備品を待つ間の 1 日のダウンタイムのコストはいくらですか?
-
予算には設置と試運転が含まれていますか? 特に既存のコンベヤーや仕分けシステムに接続する場合は、設置と統合のために機械価格の 10 ~ 15% を追加で確保してください。
を選択する廃棄物シュレッダースペックシートからマシンを選ぶことではありません。これは、材料特性、実際のスループット要件、ライン統合、長期メンテナンスコストを機器の選択に合わせて体系的に調整することです。仕様表はツールであり、答えではありません。下調べを正しく行うために事前に時間を投資することで、機器オプション間の価格差よりもはるかに多くのメンテナンスコストと生産時間の損失を節約できます。
関連ニュース
メッセージを残してください